
Bij Dumaco laadde een engineer elk plaatwerkonderdeel in AutoPOL (FCC Software AB), koos een kantbank, stelde de instellingen in en draaide het programma met de hand. Dat doet nu een Windows-service. Die pakt de onderdelen op die uit SolidWorks zijn geëxporteerd, kiest voor elk onderdeel een machine en instellingen, en draait het kantprogramma.
Engineers ontwerpen zoals altijd in SolidWorks. Een add-in exporteert de onderdelen naar een map, en de service pakt ze daar op en zet ze in een wachtrij. Elk onderdeel doorloopt de machinekeuze, het genereren van het programma en een controle van de output, en het resultaat wordt gelogd. De wachtrij staat op schijf, zodat er bij een herstart geen openstaand werk verloren gaat.

Van de SolidWorks-exportmap naar kant-en-klare kantprogramma's.
Elke machine is vastgelegd met zijn grenzen: toegestane diktes, maximaal gewicht, en de lengte en dikte die hij kan kanten. Machines worden in volgorde van prioriteit geprobeerd, en een onderdeel gaat naar de eerste machine waar het binnen past. Zo blijven de grotere machines vrij voor onderdelen die ze echt nodig hebben. Machines staan in de configuratie, dus voor een extra machine is geen nieuwe build nodig.

Een onderdeel wordt in volgorde van prioriteit aan elke machine getoetst.
Een zware plaat vraagt om andere gereedschapsinstellingen dan een dun beugeltje. De service toetst een lijst voorwaarden op massa, dikte, materiaal en machine, en past de bijbehorende AutoPOL-instellingen toe voordat het programma draait. Na elk onderdeel worden de instellingen teruggezet naar een standaard.
Een kantprogramma kan falen omdat de instellingen niet klopten voor het onderdeel, of omdat de machine het onderdeel niet kan kanten. De service leest de output van AutoPOL uit om te bepalen welke van de twee het is. Bij verkeerde instellingen volgt een nieuwe poging met een lijst terugvalinstellingen. Kan de machine het onderdeel niet kanten, dan wordt het programma opnieuw gegenereerd voor een andere machine. Elk onderdeel krijgt een beperkt aantal pogingen, en elke poging wordt gelogd.

Verkeerde instellingen worden opnieuw geprobeerd; onderdelen die de machine niet kan kanten, gaan naar een andere machine.
De Export Manager laat zien wat de service heeft gedaan. Per order toont hij elke exportrun, met het tijdstip, het aantal onderdelen dat kantbaar, niet kantbaar of gefilterd is, en of de run output heeft opgeleverd. Is een onderdeel meer dan eens geëxporteerd, dan wordt de run gemarkeerd die het huidige programma heeft gemaakt.
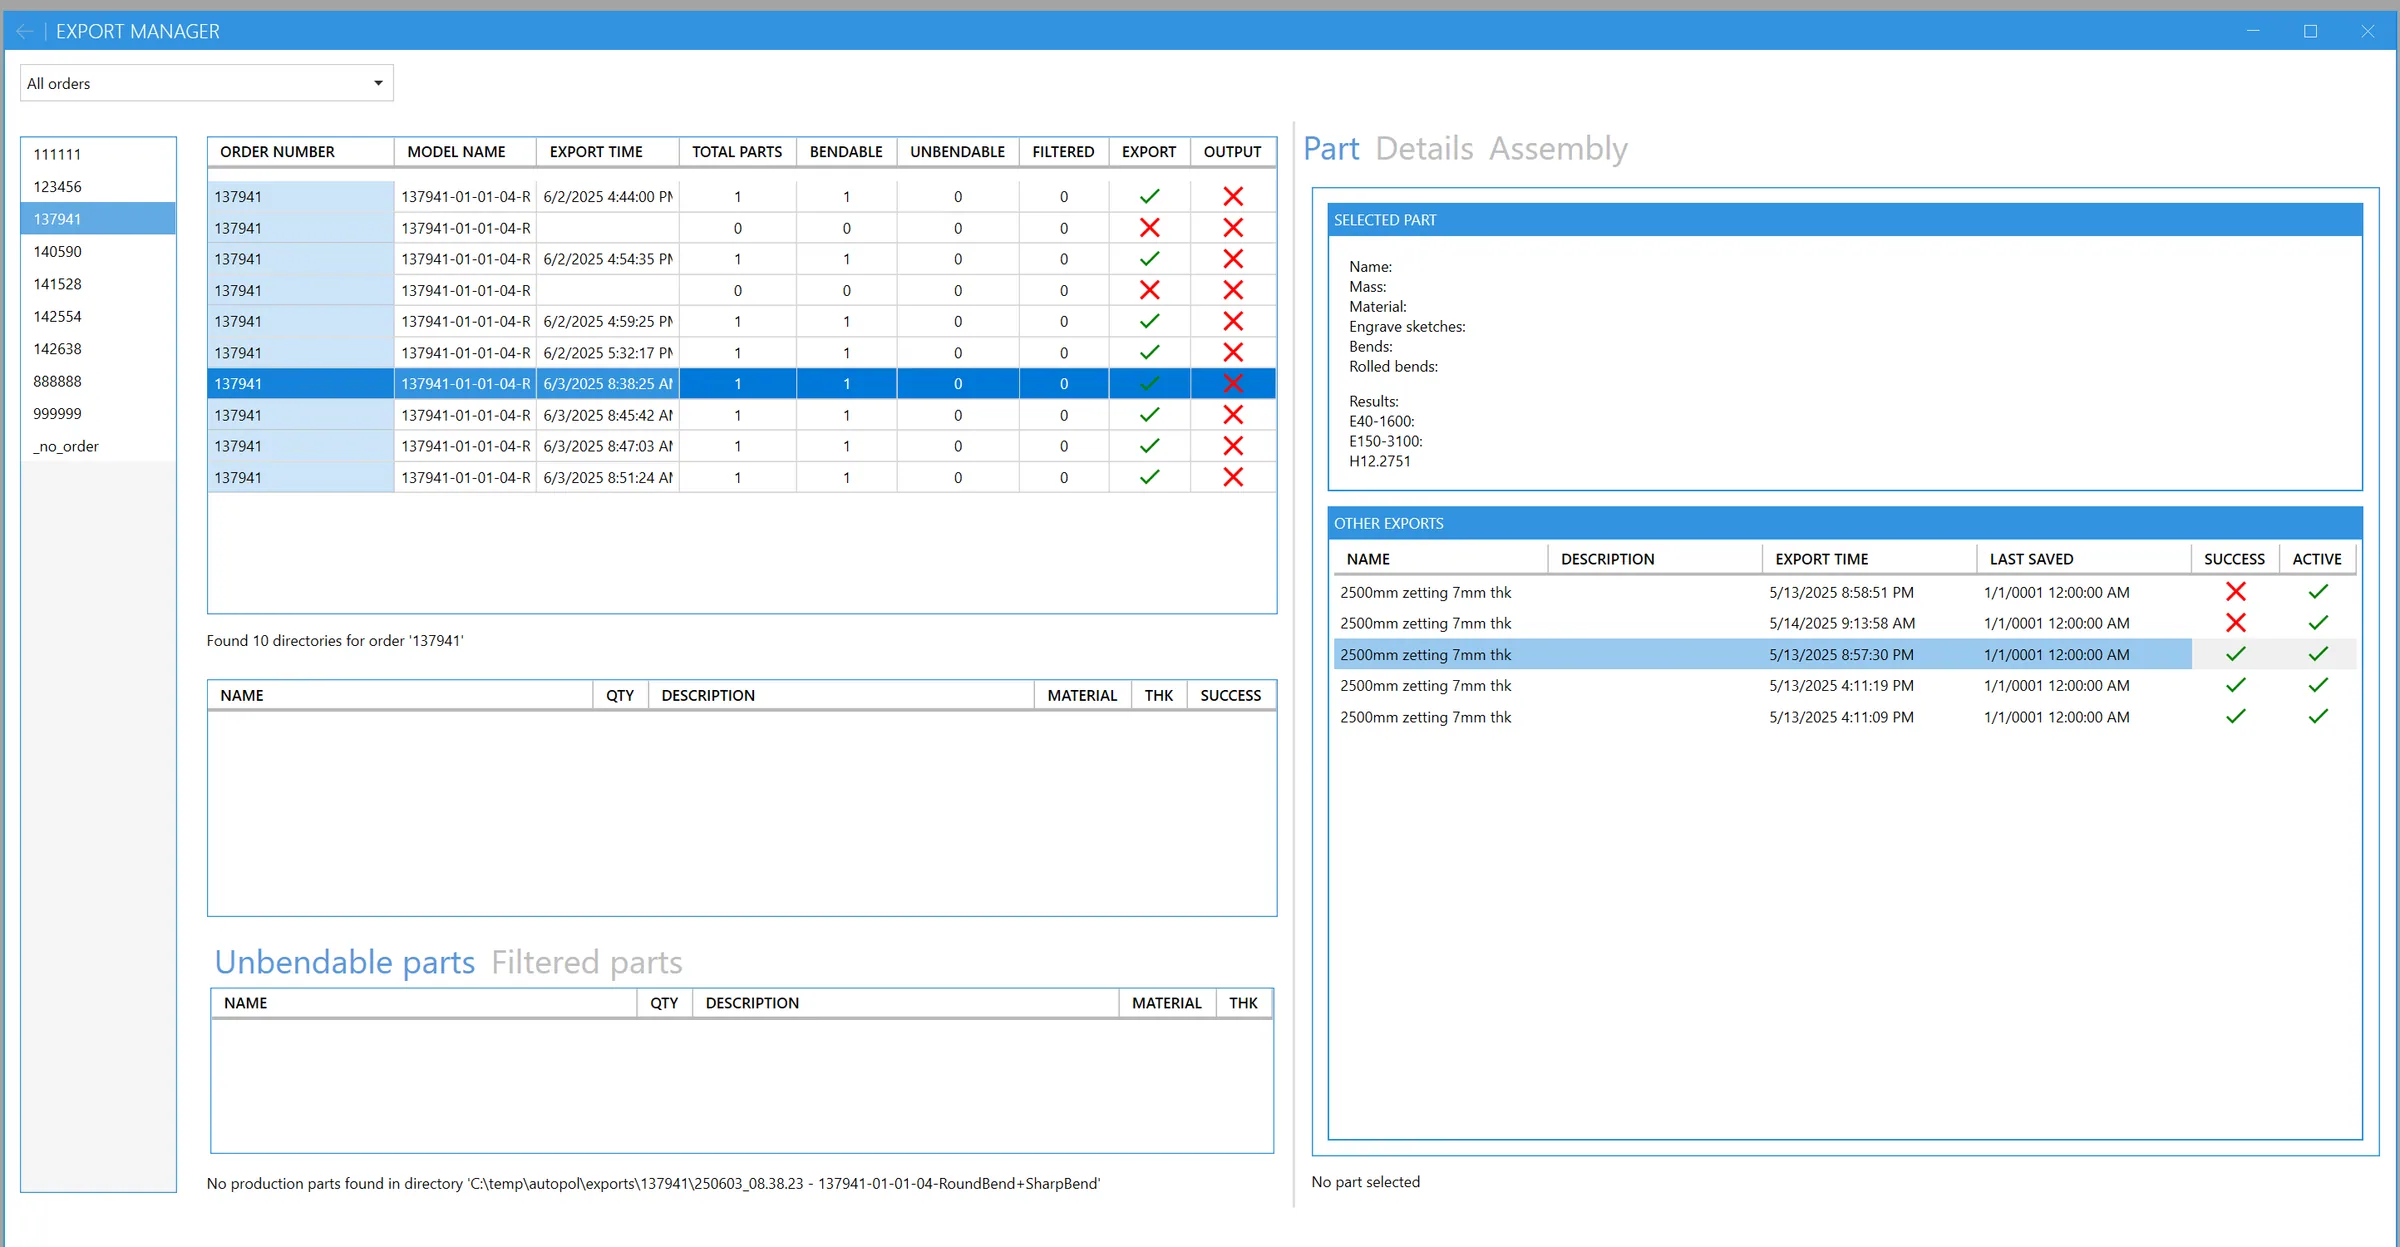
Exportruns voor een order, met aantallen onderdelen en de actieve run.
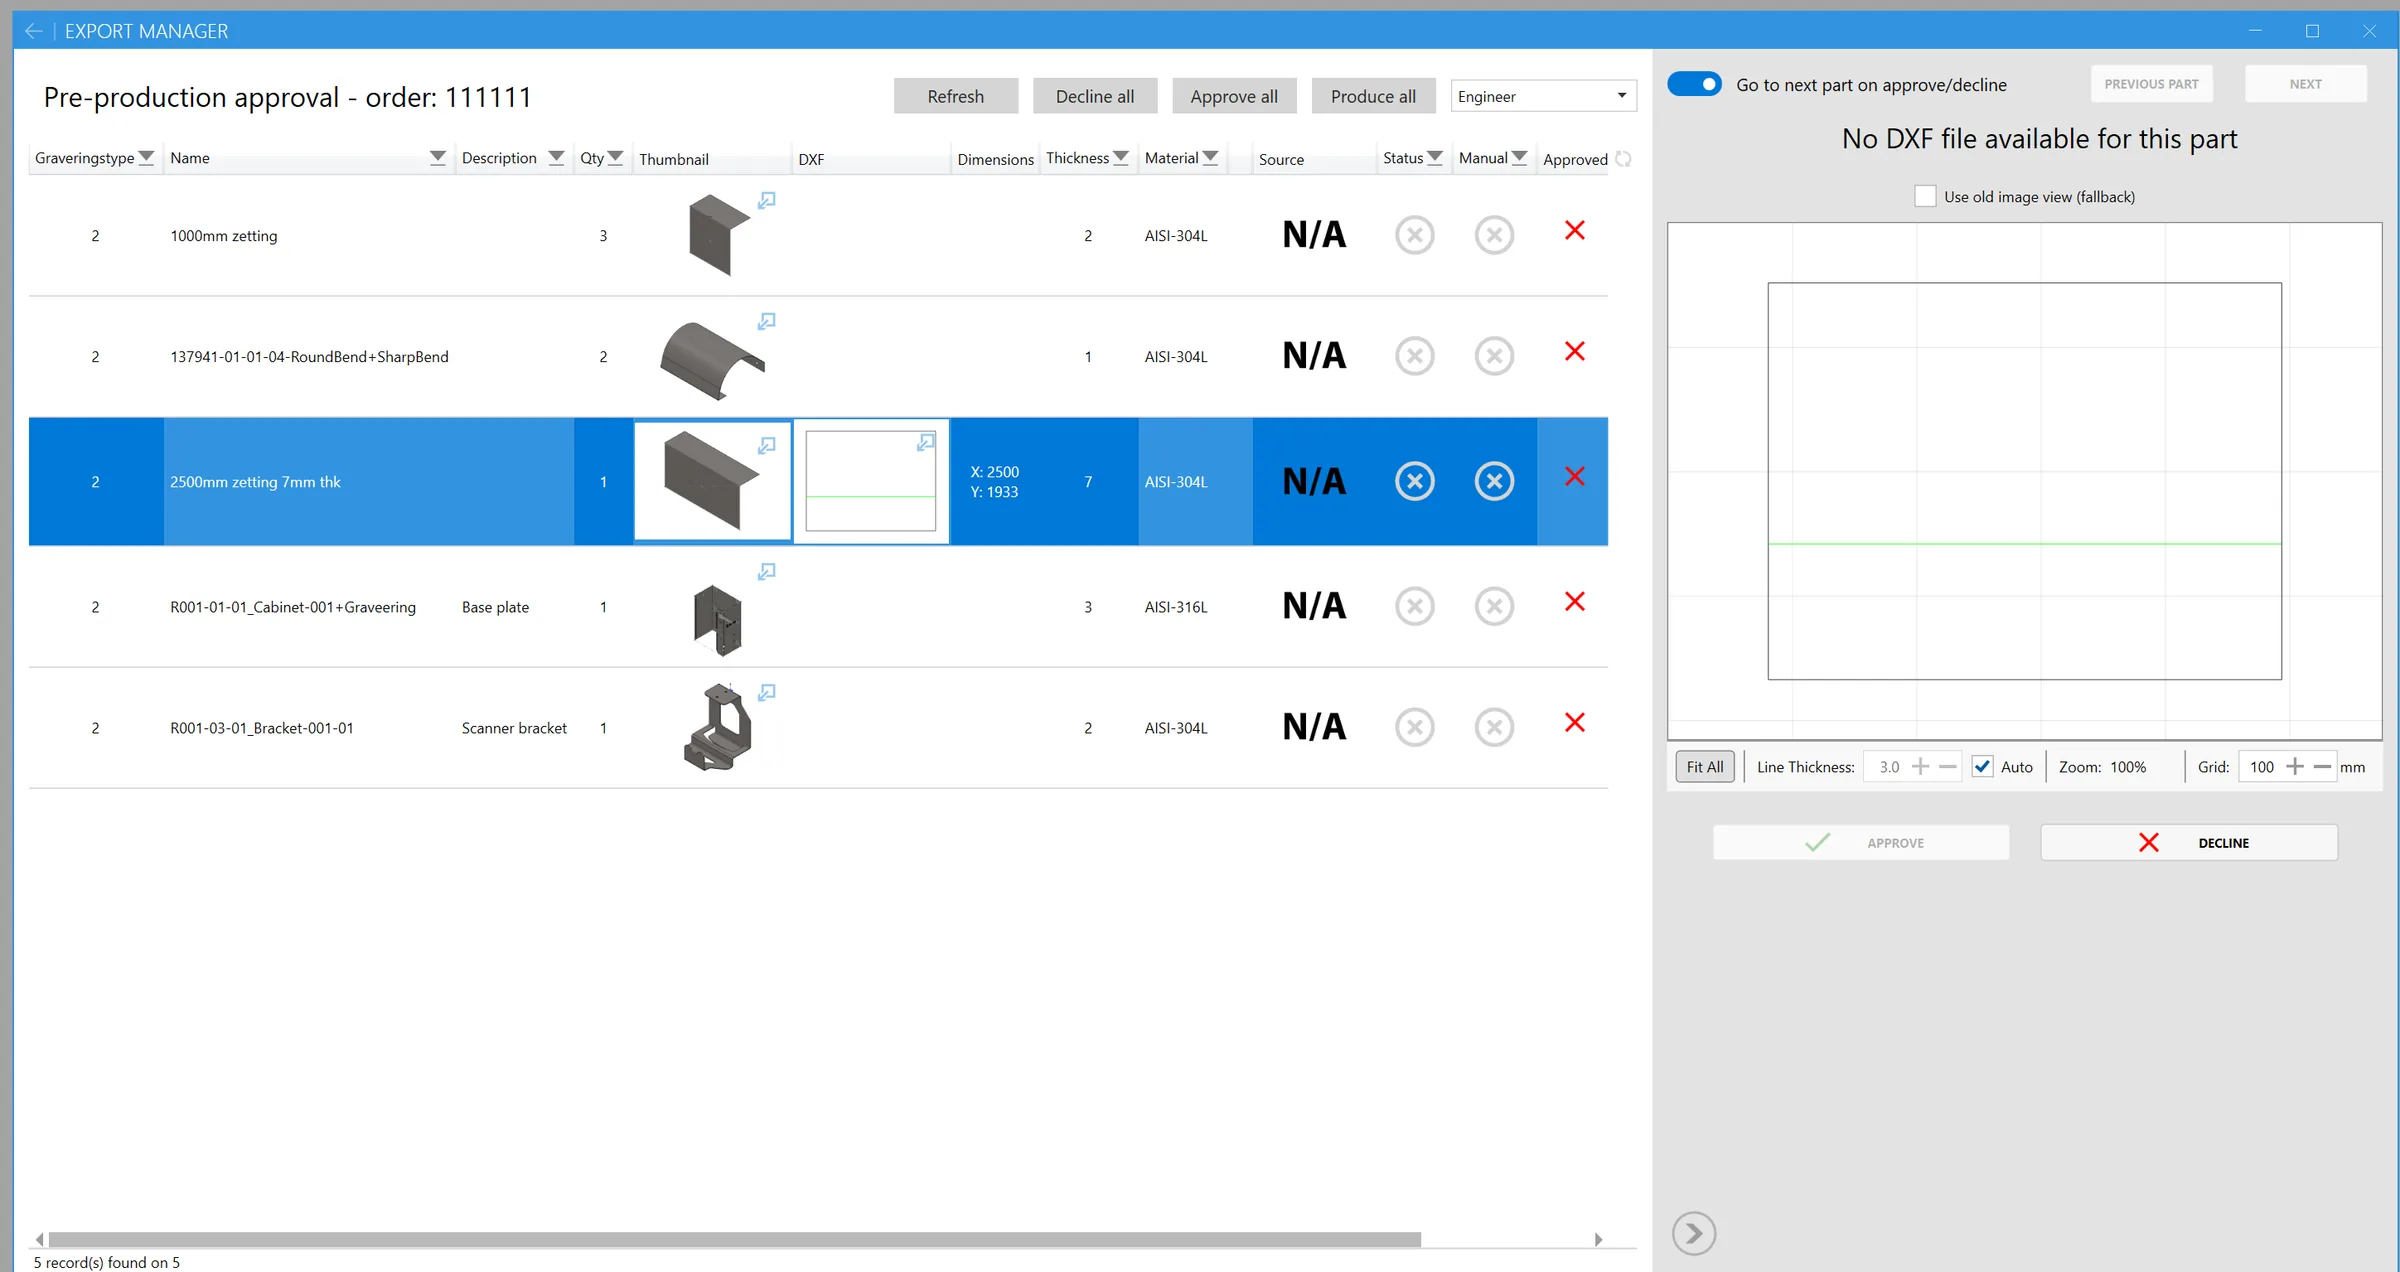
Hij bevat ook de goedkeuringsstap voor productie. Elk onderdeel wordt getoond met een 3D-thumbnail, de uitslag, de uitgeslagen afmetingen, de dikte en het materiaal. Een engineer keurt elk onderdeel goed of af, of keurt de hele order in één keer goed. Een afgekeurd onderdeel blijft buiten de productie, terwijl de rest van de order doorloopt.
Onderdelen goedkeuren voor productie.
Rond de service staan een paar kleinere tools. Een servicemonitor laat operators de lengte van de wachtrij zien en of de verwerking normaal loopt. Een wachtrij-optimalisatie zet wachtende jobs in een andere volgorde, zodat vergelijkbare onderdelen na elkaar worden gekant en er minder gereedschapswissels nodig zijn. Een voorraadtracker houdt bij hoeveel grondstof elk programma verbruikt. Een converter zet het STEP-bestand van elk onderdeel om naar een HTML-pagina, zodat je het onderdeel in een browser kunt bekijken zonder CAD-software.
